Solution課題解決事例
図面の段階から板金加工を相談したい 形状・材質・工法の見直し
図面ができてから「曲がらない」「溶接できない」と分かる手戻りを防ぎます。形状と板厚の可否、材質指定の見直し、工法の変更によるコスト削減、スケッチからの図面化まで、加工する側の目線で設計段階からご相談に応じます。
こんなお困りごとはありませんか
- 思い描いている形が、板金で作れるのか分からない
- 図面の材質指定(A6061・SECCなど)が板金に合っているか不安
- 形は決まっているが、もっとコストを下げたい
- スケッチやイメージはあるが、図面にできていない
図面が固まる前に、当社が確認すること
板金の手戻りの多くは、図面ができあがってから「曲がらない」「溶接できない」と分かることで起こります。当社は加工する側の目線で、図面の前に次の4点を確認します。
形状と板厚が加工できるかを先に判断
曲げの最小半径や穴と曲げ線の距離など、作れるかどうかの分かれ目を先に確認します。穴が曲げ線に近い場合も、曲げたあとに加工する、レーザーでスリットを入れるといった方法で、形を変えずに作れないかをあわせて検討します。
- 最小曲げ半径 R0.3(SUS・アルミ・SPCC)
- 寸法公差 ±0.2mm〜
- 角度公差 0.5°
材質の指定が板金に合っているかを確認
たとえばアルミのA6061は切削向きの材料で、当社は板金では使っていません。板金品でA6061の指定があれば、曲げ加工に向くA5052をご提案します。鉄のSECCは、塗装するならボンデ、塗装せずに使うならジンコートと、用途を伺ってから手配します。材質の変更は、お客様の承認をいただいてから行います。
- 板金のA6061 → A5052をご提案
- SECCは塗装の有無で手配を分ける
工法を変えてコストを下げる
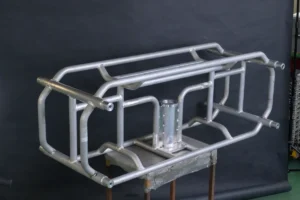
形や機能はそのままに、作り方を変えてコストを下げます。これまでに、パイプの機械加工をパイプレーザーに、溶接で組んでいたフレームをパイプの曲げ構造に、スポット溶接をレーザースポット溶接に変えるなどの見直しを行ってきました。
- 工法変更で10〜30%のコスト削減実績
- パイプベンダー・パイプレーザーを社内に保有
スケッチから板金前提の図面にする
図面がなくても、手描きのスケッチやイメージからご相談いただけます。アマダAP100とメタキャムで、板金加工を前提にした図面を作成します。3Dデータ(STEP・IGES・SolidWorksなど)の受け入れや、秘密保持契約にも対応しています。
- 提案・見積の回答 約7日
- NDA対応
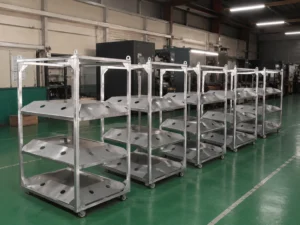
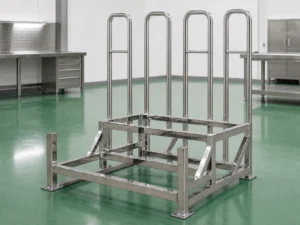
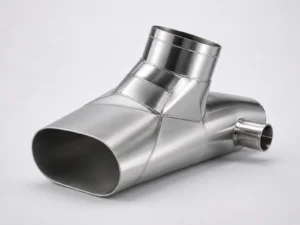
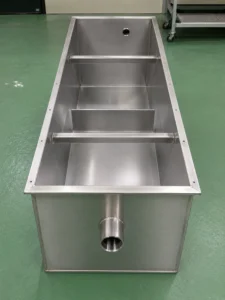
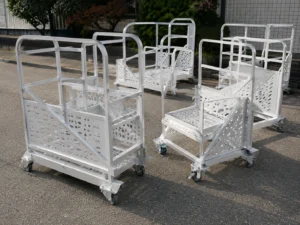
設計の段階からご一緒した製作事例
形や仕様をお客様と決めながら製作した事例です。


数字で見る設計相談
- 約7日ご相談から提案・見積の回答まで
- 10〜30%工法の変更によるコスト削減の実績
- R0.3最小曲げ半径(SUS・アルミ・SPCC)
- 1台〜オーダー品1台から製作