Solution課題解決事例
溶接の歪み・外観・アルミ溶接の悩みを解決したい 5種類の溶接を使い分け
アルミの溶接を断られた、薄板が歪む、溶接部の見た目が母材と合わない――。当社はTIG・CO2・スポット・YAGレーザー・レーザーの5種類を使い分け、有資格者のTIG溶接と歪みを抑える段取り、ヘアライン仕上げで対応します。
こんなお困りごとはありませんか
- アルミの溶接を、ほかの会社で断られた
- 薄い板を溶接すると歪んでしまう
- 溶接した部分の見た目が、母材のヘアラインと合わない
- パイプの曲げと溶接・組立を、別々の会社に頼んでいる
溶接の悩みに、当社が対応できること
当社には「アルミの溶接はできない」「パイプを曲げてから組み立てるところまでは頼めない」と、ほかの会社で断られたご相談が寄せられます。溶接方法の使い分けと段取りで、こうしたご相談にお応えしています。
5種類の溶接を、素材と用途で使い分ける
TIG・CO2・スポット・YAGレーザー・レーザーの5種類を、素材・板厚・用途に合わせて選びます。強度が必要な構造部はTIG溶接、熱の影響を小さくしたい薄板や精密な箇所はYAGレーザー溶接と、1つの製品の中でも部位ごとに使い分けます。
- TIG/CO2/スポット/YAGレーザー/レーザー
アルミ・ステンレスのTIG溶接に有資格者が対応
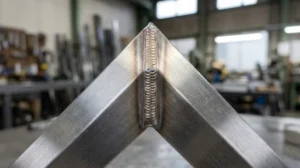
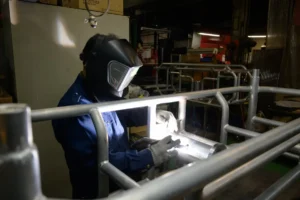
アルミは熱が伝わりやすく、溶接で歪んだり薄板が溶け落ちたりしやすい材料です。当社はCO2溶接・ステンレスのTIG溶接・アルミのTIG溶接の資格を持つ作業者が、電流や溶接速度を調整しながら溶接します。板厚1.0mmのアルミのTIG溶接にも対応しています。
- アルミTIG・ステンレスTIG・CO2の資格
- アルミ t1.0 のTIG溶接
歪みを抑える段取りと矯正
製品を押さえる専用の治具を作り、溶接する順番と方向を決めてから作業します。歪みが強く出る製品は、溶接箇所や順序を調整し、必要に応じて冷却します。それでも出た歪みは、ハンマーやプレスで矯正して仕上げます。0.2mmの薄板から対応しています。
- 専用治具・溶接順序・冷却
- 薄板 0.2mm〜
溶接した部分の見た目まで仕上げる
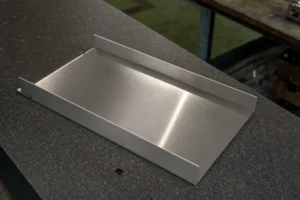
ステンレスのご依頼で多いのはヘアライン仕上げです。溶接した部分もヘアライン仕上げで対応しており、社内にヘアライン加工機とバフ研磨の設備があります。仕上げで難しいのは、光沢やヘアラインの番手を母材に合わせることです。
- ヘアライン加工機
- バフ研磨・電解研磨
パイプの曲げから溶接・組立までまとめて
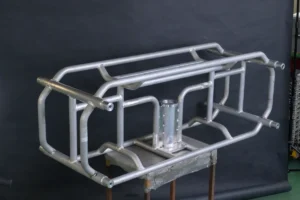
パイプベンダーとパイプレーザーを社内に持っているため、パイプを曲げて切り、溶接して組み立てるまでを一か所で行えます。曲げで継ぎ目を減らせば、溶接箇所そのものを減らすこともできます。
- パイプベンダー(Φ89.1まで)
- パイプレーザー
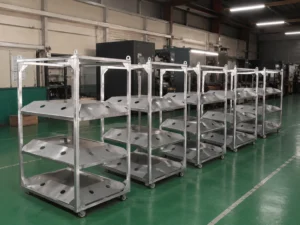
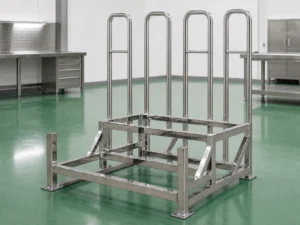
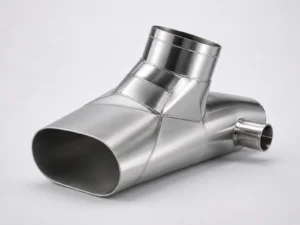
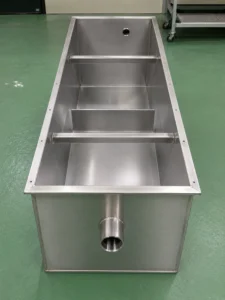
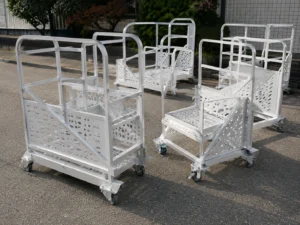
溶接の品質と外観が問われた製作事例
溶接方法の使い分けと仕上げで、強度と見た目を両立した事例です。


数字で見る溶接
- 5種類使い分ける溶接方法
- 3種溶接の資格(CO2・ステンレスTIG・アルミTIG)
- t1.0アルミ薄板のTIG溶接の製作実績
- 0.2mm〜対応できる薄板の板厚