鉄の板金部品を設計するとき、材質欄にSPCC・SECC・SPHCのどれを書けばよいか迷ったことはないでしょうか。この3つは同じ「鉄の板」でも、表面の状態と得意な仕上げが違います。選び方を間違えると、塗装がはがれる、メッキがきれいに乗らない、納品前に錆が出るといったトラブルにつながります。この記事では、SPCC・SECC・SPHCの違いを比較表で整理し、当社の現場での使い分けと、鉄板金で最も多い「錆」のトラブル対策まで解説します。
SPCC・SECC・SPHCの違い|製法と表面の状態で決まる
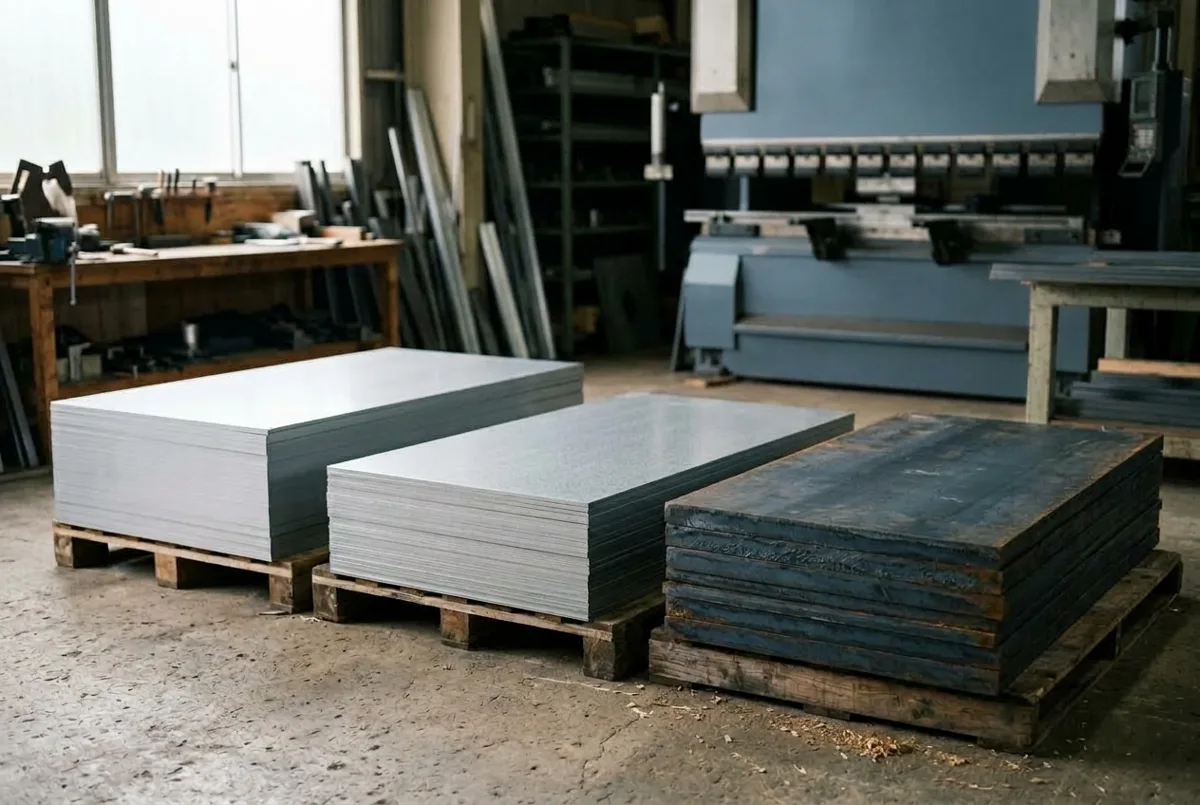
3つの違いは、鋼板の作り方にあります。SPHCは高温で圧延した「熱間圧延鋼板」です。SPCCは、その熱間圧延鋼板をさらに常温で薄く圧延した「冷間圧延鋼板」です。SECCは、SPCCを原板にして電気亜鉛めっきを施した「電気亜鉛めっき鋼板」です。
| 項目 | SPCC | SECC | SPHC |
|---|---|---|---|
| 名称 | 冷間圧延鋼板 | 電気亜鉛めっき鋼板 | 熱間圧延鋼板 |
| JIS規格 | JIS G 3141 | JIS G 3313 | JIS G 3131 |
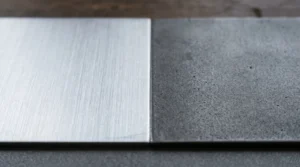
| 表面 | なめらかできれい | 亜鉛めっき+化成処理 | 黒皮(酸化スケール)または酸洗仕上げ |
| 素地の防錆力 | なし(錆びやすい) | あり | なし(錆びやすい) |
| 板厚の目安 | 薄板が中心(〜t3.2) | t0.4〜3.2 | 厚物向け(JIS上はt1.2〜14) |
| 向いている仕上げ | 塗装・メッキのどちらも可 | 塗装、または無塗装で使用 | 塗装 |
| 材料価格の傾向 | 中 | やや高い | 安い |
板金加工そのもの(切断・曲げ・溶接)のしやすさに、大きな差はありません。差が出るのは、加工後の表面処理と、完成品の見た目・防錆です。板金加工の全体像は、板金加工の種類・工程の基礎解説をあわせてご覧ください。
SPCC|迷ったらこれ、と言える万能材
当社の鉄板金で最も多く使うのがSPCCです。現場の感覚では「万能」の一言に尽きます。冷間圧延で仕上げているため表面がなめらかで、板厚の精度も安定しています。曲げや溶接の条件も出しやすく、塗装・メッキのどちらの後処理にも対応できます。
弱点は、素地のままでは錆びることです。SPCCは加工後に塗装かメッキをかけて使う材料、と考えてください。メッキ仕上げにしたい部品や、外観を重視する塗装部品は、SPCCを選んでおけば大きく外しません。SPCCを使った実例には、SPCC角パイプの医療機器パイプフレームがあります。
SECC|「ボンデ」と「ジンコート」を用途で使い分ける
SECCは、SPCCの表面に電気亜鉛めっきを施した鋼板です。素地に防錆力があるため、加工後の錆の心配が少なく、装置の内部部品やシャーシによく使われます。
SECCは、塗装するかどうかで「ボンデ鋼板」と「ジンコート鋼板」の2種類に分けて手配します。両者の違いは、めっきの上にかける化成処理(後処理)です。
| 手配する鋼板 | 後処理 | 使い方 |
|---|---|---|
| ボンデ鋼板 | リン酸塩処理 | 塗装の下地として使う(塗装品) |
| ジンコート鋼板 | 無塗装向けの処理(クロメートフリーなど) | 塗装せず、そのまま使う(パソコンや装置の内部部品など) |
※どちらも鉄鋼メーカーの商品名に由来する呼び方です。JIS G 3313では、化成処理の種類を記号で指定します(リン酸塩処理はP、クロメートフリー処理はNCなど)。
現場の知見|塗装するなら必ずボンデを選ぶ
SECCは、切断・曲げ・溶接といった加工の面で特別な問題はありません。注意が必要なのは塗装です。当社の経験では、塗装する場合はボンデ(リン酸塩処理)でないと塗料が乗りにくくなります。リン酸塩の皮膜が、塗料の食いつきをよくする下地の役割を果たすためです。図面に「SECC」とだけ書かれている場合は、塗装の有無を確認し、塗装品にはボンデ鋼板を、塗装せずに使う内部部品にはジンコート鋼板を手配しています。
なお、SECCの切断面と溶接部は、亜鉛めっきがなくなり鉄の素地が出ます。無塗装で使う部品は、端面や溶接部からの錆に注意が必要です。溶接を伴う構造なら、溶接後に塗装する前提でボンデを選ぶか、SPCCで作って全体を塗装・メッキするほうが確実な場合もあります。溶接方法の選び方は、TIG・MIG・CO2溶接の違いと使い分けで解説しています。
SPHC|厚物で塗装前提ならコストで有利
SPHCは熱間圧延のままの鋼板で、SPCCより工程が少ない分、材料価格が安くなります。JIS G 3131の適用範囲は板厚1.2mm以上14mm以下で、当社で扱うのはt1.6以上です。ブラケットや架台、ベースプレートなど、厚みのある部品で使います。
注意点は表面です。熱間圧延の鋼板は、表面に黒皮(酸化スケール)があり、SPCCのようななめらかさはありません。そのため、SPHCはメッキには向かず、塗装で仕上げる部品向けの材料です。黒皮を酸で落とした酸洗材もありますが、外観や寸法精度を重視する薄物はSPCCを選ぶのが基本です。
「t1.6以上で、仕上げは塗装、外観はそこまで問わない」という条件がそろえば、SPHCに替えるだけで材料費を下げられます。こうした材質の見直しを含むコストの考え方は、板金加工のコストダウン設計の7つのポイントにまとめています。
SPCC・SECC・SPHCの比重とヤング率はほぼ同じ
重量計算や強度計算で使う物性値は、3材質でほとんど変わりません。いずれも低炭素の軟鋼で、成分が近いためです。
| 項目 | SPCC | SECC | SPHC |
|---|---|---|---|
| 比重 | 約7.85 | ||
| ヤング率 | 約205GPa | ||
| 引張強さ(JIS) | 270N/mm²以上(SPCCTの場合) | 原板のSPCCに準じる | 270N/mm²以上 |
SECCのめっき層は数μmと薄いため、重量もたわみもSPCCと同じ扱いで計算して問題ありません。鋼板の重量は「縦(m)×横(m)×板厚(mm)×7.85」で求められます。たとえば1000×500mm・t1.6の板なら、1×0.5×1.6×7.85で約6.3kgです。
同じ寸法ならアルミは鉄の約3分の1の重さになります。軽量化が目的の場合は、アルミ板金と鉄板金の違いと使い分けも参考にしてください。
用途別|鉄板金の材質の選び方
ここまでの内容を、用途別の選び方にまとめます。
| 用途・条件 | おすすめの材質 | 理由 |
|---|---|---|
| 塗装仕上げの筐体・カバー | SPCC または SECC(ボンデ鋼板) | 表面がきれいで塗装の仕上がりがよい |
| メッキ仕上げの部品 | SPCC | メッキの乗りがよい |
| 無塗装で使う装置内部の部品 | SECC(ジンコート鋼板) | 素地に防錆力があり後処理が不要 |
| t1.6以上のブラケット・架台(塗装) | SPHC | 材料価格が安い |
| 水回り・屋外・衛生環境 | ステンレス(SUS304など) | 表面処理なしで錆に強い |
鉄にするかステンレスにするか迷ったら
お客様から「鉄とステンレスのどちらにするか迷っている」とご相談をいただくことがあります。当社では、「鉄は素材が安い代わりに表面処理が必要。ステンレスは表面処理が不要で錆に強い」とご説明しています。
材料費だけを比べれば鉄が有利です。ただし鉄は、塗装やメッキの費用と、その工程にかかる日数が加わります。小ロットの部品や、傷が付くと錆びる使い方をする部品では、ステンレスのほうがトータルで有利になることもあります。材質ごとの比較は、アルミ板金とステンレスの違いとSUS304とSUS316の違いでも解説しています。台車のように荷重と使用環境の両方が関わる製品は、特注台車の仕様の決め方が参考になります。
鉄板金で最も多いトラブルは「錆」|加工後は早く表面処理へ
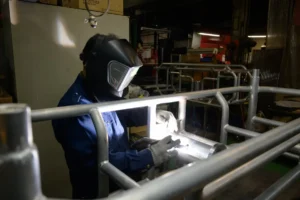
鉄の板金で一番気をつけているのは、歪みでも寸法でもなく錆です。SPCCやSPHCは、加工が終わった状態では素地がむき出しになっています。現場の実感として、早く表面処理に出さないと錆びます。一般に、湿度の高い時期は数日置いただけで表面にうっすらと錆が浮くこともあります。
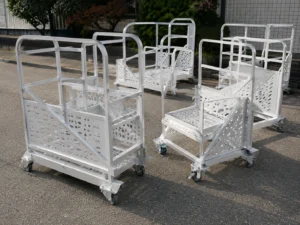
対策はシンプルで、加工から表面処理までの間を空けないことです。当社では、鉄の部品は加工後に間を置かず表面処理へ回すようにしています。素手で触れた跡から錆びることもあるため、加工後の取り扱いにも注意が必要です。塗装まで含めて製作した実例は、鉄パイプ+板金加工・メラミン焼付塗装の医療機器台車をご覧ください。
発注の際は、図面の材質欄に加えて「仕上げ(塗装色・メッキの種類・無塗装)」を明記いただくと、材質の選定と段取りがスムーズになります。材質や仕上げが決まっていない段階でも、板金加工のサービスページをご覧のうえ、お問い合わせフォームからご相談ください。用途を伺って、材質と仕上げの組み合わせをご提案します。依頼の進め方は板金加工の依頼の流れで紹介しています。