溶接で組み立てた架台やフレームの図面に、公差の指示がない寸法がある。そのとき何を基準に寸法を合わせるのかは、発注側と加工側で認識がずれやすいポイントです。当社では、指示のない溶接品の寸法は JIS B 0405(普通公差)を基準にしており、2m級の架台・台車フレームでは ±3mm を目安に製作しています。この記事では、溶接品の寸法公差の考え方と、溶接の歪みで寸法が狂いやすい部位、それを抑えるための現場の工夫を解説します。
溶接品の寸法公差|図面に指示がない寸法は「普通公差」で決まる
図面のすべての寸法に公差を書き込むことはできません。そこで、個別の公差がない寸法には、図面の表題欄や注記で指定した「普通公差」(一般公差)が適用されます。普通公差の規格は加工方法ごとに分かれており、主なものは次のとおりです。
| 規格 | 対象 | 溶接品との関係 |
|---|---|---|
| JIS B 0405 | 個々に公差の指示がない長さ寸法・角度寸法(主に除去加工) | 溶接品の全体寸法の基準として使われることが多い |
| JIS B 0408 | 金属プレス加工品(打抜き・曲げ・絞り) | 溶接前の単品部品(板金の曲げ部品など)に適用 |
| ISO 13920 | 溶接構造物(長さ・角度、真直度・平面度など) | 溶接構造物専用の国際規格。図面で指定があれば従う |
溶接構造物そのものを対象にした普通公差としては、国際規格の ISO 13920 があります。ただし国内の板金・溶接の図面では、JIS B 0405 の等級で全体寸法を管理する例が多く、当社でも溶接品は JIS B 0405 を基準にしています。板金の単品部品に使う JIS B 0408 の公差表は、JIS B 0408の一般公差と精度目安で詳しく解説しています。
JIS B 0405 の長さ寸法の普通公差
JIS B 0405 は、精級(f)・中級(m)・粗級(c)・極粗級(v)の4等級で、基準寸法の区分ごとに許容差を定めています。溶接品の全体寸法に関係する大きい区分を抜き出すと、次のとおりです。
| 基準寸法の区分 | 精級 f | 中級 m | 粗級 c | 極粗級 v |
|---|---|---|---|---|
| 120を超え400以下 | ±0.2 | ±0.5 | ±1.2 | ±2.5 |
| 400を超え1000以下 | ±0.3 | ±0.8 | ±2 | ±4 |
| 1000を超え2000以下 | ±0.5 | ±1.2 | ±3 | ±6 |
| 2000を超え4000以下 | - | ±2 | ±4 | ±8 |
※単位はmm。JIS B 0405:1991 より抜粋。適用にあたっては原規格をご確認ください。
当社が2m級の溶接品で目安にしている ±3mm は、この表の粗級(c)の「1000を超え2000以下」の値にあたります。溶接は熱で材料が縮むため、切削部品のような精級・中級の公差を全体寸法に求めるのは現実的ではありません。溶接品では粗級を基本にし、精度が必要な箇所だけ個別に公差を指示するのが一般的な考え方です。
溶接で寸法が狂う仕組み|熱で膨らみ、冷えて縮む
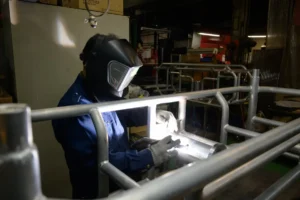
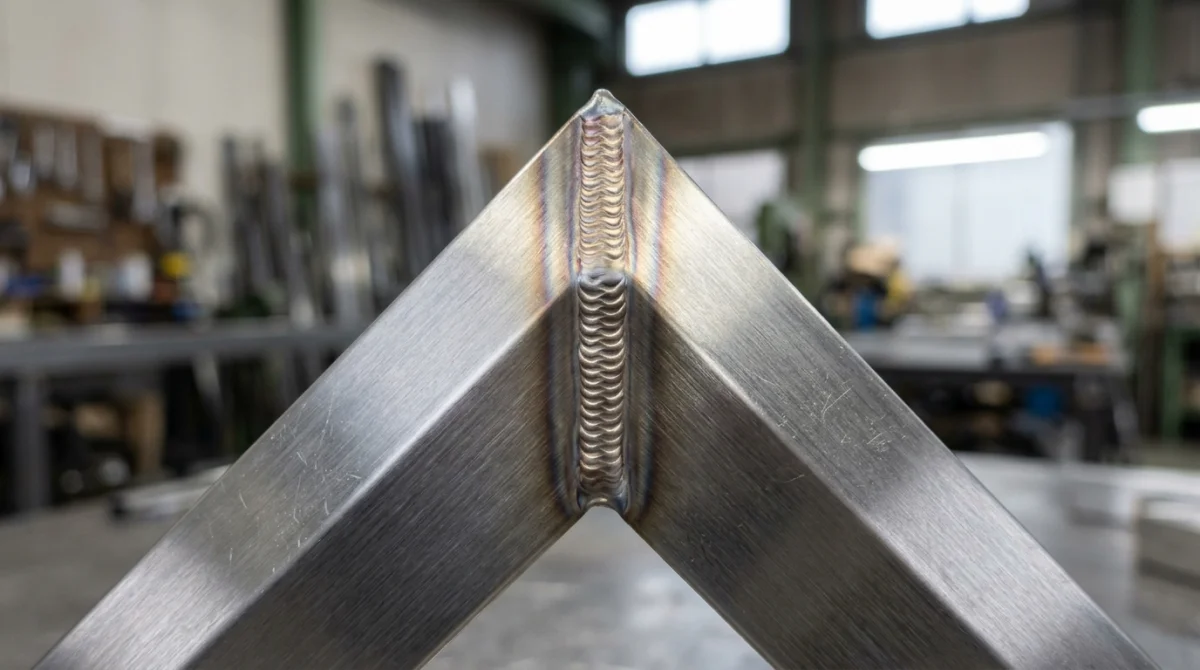
溶接は、母材を局部的に溶かして接合する加工です。溶けた部分とその周辺は加熱されて膨張し、冷える過程で縮みます。この収縮が部材を引っ張ることで、寸法の縮みや反り、角度の狂いといった「溶接歪み」が生まれます。
歪みの大きさは、溶接の入熱量(溶接で加える熱の量)に左右されます。同じ製品でも、TIG溶接・CO2溶接・レーザー溶接のどれを使うかで入熱が変わり、歪みの出方も変わります。溶接方法ごとの特徴は、TIG・MIG・CO2溶接の違いと使い分けで比較しています。
寸法公差に入りにくい溶接品の特徴
当社の現場で、溶接後の寸法が公差に入りにくいと感じるのは、次の3つの条件が重なったときです。
部位|溶接箇所が集中しているところ
溶接箇所が一か所に集中していると、その部分に熱が溜まり、歪みが大きくなります。補強材やブラケットが密集した部分は、寸法が狂いやすい代表例です。
形状|直角面の多いフレーム
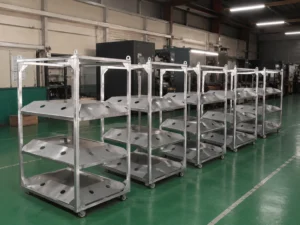
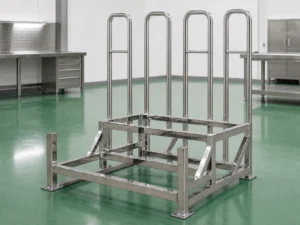
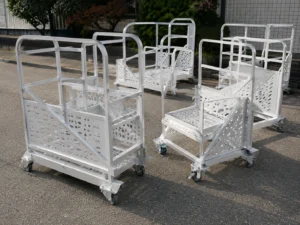
フレームのように直角に組み合わさる面が多い製品は、複数の方向から溶接を行います。方向ごとの収縮が重なるため、全体の寸法や直角度に影響が出やすくなります。台車や架台のフレームはこの形状に当てはまります。
材質|ステンレスは熱による歪みが出やすい
ステンレスは、熱による歪みが特に出やすい材質です。一般に、ステンレス(SUS304)は鉄に比べて熱膨張が大きく、熱が逃げにくいため、溶接部の周辺で伸び縮みが大きくなるとされています。薄板ではさらに顕著で、t0.5〜1mmの薄板の歪み対策はステンレス薄板加工のコツで紹介しています。アルミも熱の影響を受けやすい材質で、アルミ板金溶接の難所とTIGのひずみ対策で解説しています。
溶接の歪みを抑える当社の現場の工夫
歪みをゼロにすることはできませんが、溶接の前と最中の段取りで、大きく抑えることができます。当社で実際に行っている工夫は次の3つです。
1. 専用治具で製品を固定する
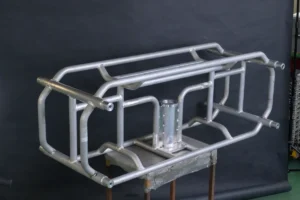
溶接の前に、製品を固定するための専用治具を製作し、部材を押さえた状態で溶接します。治具で位置を拘束しておくことで、収縮による部材の動きを抑え、寸法を保ちやすくなります。丸パイプと角形状を組み合わせたフレームのように精度を出しにくい製品でも、社内で治具を作って対応しています。実例はSUS316丸角複合多段フレームの製作事例をご覧ください。
2. 溶接の順番と方向を決めておく
どこから溶接するかで、歪みの出方は変わります。当社では溶接箇所の順番を考慮し、一定の方向・順番を決めてから溶接します。片側から一気に溶接すると収縮が一方向に偏るため、順番を組み立てて熱の偏りを抑えるのが基本です。
3. 歪みやすい製品は作業順序を調整し、冷却する
特に歪みやすい製品は、溶接箇所や作業順序をその都度調整し、必要に応じて冷却を行いながら作業します。熱が溜まる前に冷ますことで、局部的な膨張と収縮を小さくできます。
こうした段取りは、2m級の大型品で特に効いてきます。全長2200mmのステンレス昇降台車やステンレス丸角フレーム、4.5m級の大型アルミパイプフレームなど、大型の溶接品も社内で一貫製作しています。
寸法トラブルを防ぐ図面の書き方
溶接品で「寸法が合わない」というトラブルの多くは、どの寸法をどの精度で管理するかが図面で共有されていないことから起こります。次の3点を図面に入れておくと、見積りも製作もスムーズです。
- 普通公差の規格と等級を明記する:「指示なき寸法公差は JIS B 0405 粗級(c)」のように表題欄や注記に書きます。
- 精度が必要な寸法だけ個別に公差を入れる:取付穴のピッチや相手部品とはまり合う寸法など、機能上必要な箇所に絞ります。
- 溶接後に仕上げる面を指定する:高い精度が必要な面は、溶接後に機械加工で仕上げる指示にすると、歪みの影響を受けずに精度を出せます。
公差の決め方に迷う段階なら、図面を固める前にご相談ください。当社は板金設計からのご相談に対応しており、溶接の歪みを見込んだ形状や公差の入れ方を一緒に検討できます。依頼の進め方は板金加工の依頼の流れで紹介しています。溶接品の寸法精度でお困りの際は、図面をお問い合わせフォームからお送りください。