板金部品を組み付けようとしたら、面が反っていて相手の部品と合わない。ボルトを締めても隙間が残り、組立ができない。平面度のトラブルは、このように最後の組立の段階で表に出ることがほとんどです。この記事では、板金の平面度を図面でどう指定するか、どんな加工で平面度が崩れるのか、崩れたときにどう直すのかを、当社の現場の考え方とあわせて解説します。
板金の平面度とは|面がどれだけ平らかを表す幾何公差
平面度は、ある面がどれだけ平らかを表す幾何公差です。面上のすべての点が、指定した間隔の2枚の平行な平面のあいだに入っていれば合格、という考え方で管理します。たとえば「平面度0.5」と指示された面は、いちばん高い点といちばん低い点の差が0.5mm以内に収まっている必要があります。
寸法公差が「長さがどれだけずれてよいか」を決めるのに対し、平面度は「形がどれだけ崩れてよいか」を決めます。長さが図面どおりでも、面が反っていれば相手の部品と密着しません。寸法公差の基本はJIS B 0408の一般公差と精度目安で、アルミ板金の寸法精度についてはアルミ精密板金の公差・寸法精度で解説しています。
図面での平面度の指定|記号がある面と、ない面
平面度が必要な面は、機械加工の指示で出す
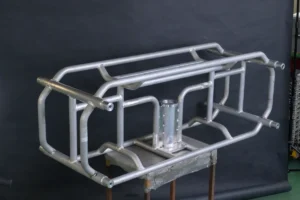
当社では、平面度が必要な面は図面に機械加工の記号が入るのが基本だと考えています。相手の部品を載せる面や、取付位置を正確に決める面など、相手物との位置関係が大事な箇所です。板金の曲げや溶接だけで厳しい平面度を出すのは難しいため、そうした面はフライス盤やマシニングセンタで削って仕上げます。
板金と機械加工を別の会社に分けると、運搬や段取りのたびに基準がずれるおそれがあります。当社は板金・溶接から機械加工までを社内で行っており、その体制は板金加工と溶接の一貫対応で紹介しています。
記号がなければ、JISの普通公差の範囲に収める
平面度の指示がない面は、JIS規格の普通公差の範囲に収めます。平面度・真直度などの幾何公差の普通公差は JIS B 0419 に定められており、H・K・Lの3等級があります。
| 呼び長さの区分 | H級 | K級 | L級 |
|---|---|---|---|
| 10以下 | 0.02 | 0.05 | 0.1 |
| 10を超え30以下 | 0.05 | 0.1 | 0.2 |
| 30を超え100以下 | 0.1 | 0.2 | 0.4 |
| 100を超え300以下 | 0.2 | 0.4 | 0.8 |
| 300を超え1000以下 | 0.3 | 0.6 | 1.2 |
| 1000を超え3000以下 | 0.4 | 0.8 | 1.6 |
※単位はmm。JIS B 0419:1991(真直度及び平面度の普通公差)より抜粋。適用にあたっては原規格をご確認ください。
この表は主に削り加工を想定した値です。板金の曲げ・溶接品にそのまま当てはめると、特にH級・K級は厳しすぎることがあります。どの面にどの程度の平面度が必要かは、図面を固める前にすり合わせておくと、見積りも製作もスムーズです。
平面度を崩す一番の原因は溶接の熱
曲げるだけなら、平面度はほぼ狂わない
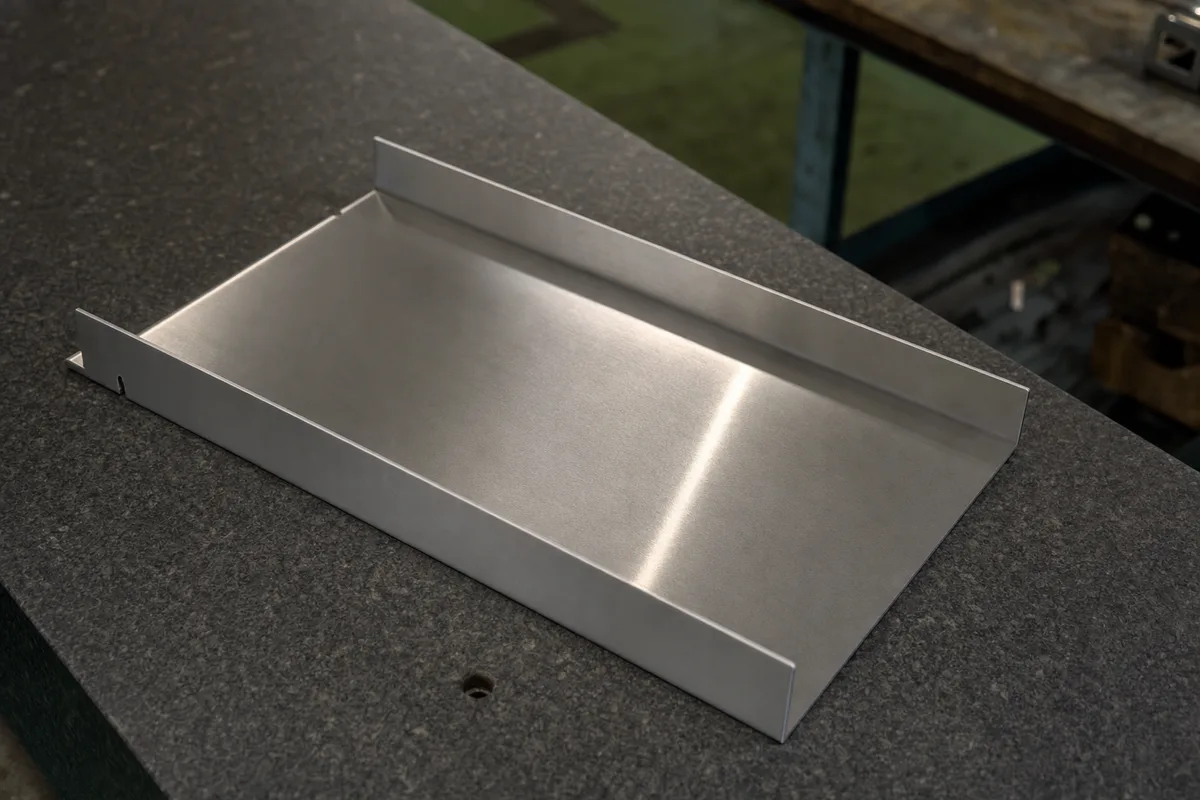
レーザーで切り出し、プレスブレーキで曲げるだけの部品であれば、平面度はほとんど狂いません。平らな板を曲げ線で折るだけなので、曲げ線から離れた面は元の板の平らさを保ちます。薄板の曲げで起こる反りの対策は、ステンレス薄板加工のコツで紹介しています。
ステンレスは溶接後の処理が大変
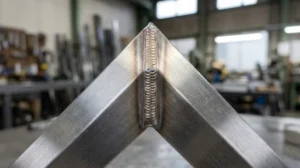
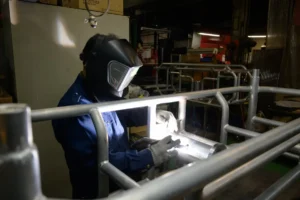
平面度を大きく崩すのは溶接です。溶接の熱で膨らんだ部分が冷えて縮むとき、面を引っ張って反りや波打ちを生みます。なかでもステンレスは熱による変形が多く、溶接後の処理に手間がかかる材質です。溶接の歪みを抑える段取り(治具・溶接の順番・冷却)は、溶接品の寸法公差と歪み対策で詳しく解説しています。
ステンレスとアルミ、鉄で歪みの出方がどう違うかは、アルミ板金とステンレスの違いもあわせてご覧ください。
歪んだ面の直し方|ハンマー・ローラー・プレス・熱
溶接で歪んだ面は、形状や歪みの大きさに応じて次の方法で矯正します。当社の現場でも、この4つを使い分けています。
| 方法 | やり方 | 向いている場面 |
|---|---|---|
| ハンマー | 当て盤を当て、たたいて伸ばす・戻す | 部分的な波打ちや小さな反り |
| ローラー | ロールのあいだに板を通して反りを取る | 溶接前の単品の板や、平らな板全体の反り |
| プレス | 反りと逆方向に荷重をかけて戻す | 剛性のある部材や、反りの大きいもの |
| 熱 | 局所的に加熱して冷えるときの縮みで引き戻す | 溶接で縮んだ部分を反対側から戻すとき |
矯正は、加工でついた歪みを後から直す作業です。歪みが大きいほど手間がかかり、ステンレスのヘアライン面のように表面を傷つけたくない製品では使える方法も限られます。表面仕上げとの関係はステンレスの表面仕上げ|2B・HL・#400・鏡面の違いで解説しています。
平面度の確認は定規で行う
当社では、平面度は定規を面に当てて確認しています。定規と面のあいだの隙間を見ることで、反りや波打ちの有無と位置がわかります。
厳しい平面度が必要なときの設計の工夫|板厚を上げる
厳しい平面度が必要な部品について、当社がお客様に提案するのは板厚を上げることです。板が厚くなると曲がりにくくなり、溶接の熱で引っ張られても反りが出にくくなります。重量やコストは増えますが、組立ができないトラブルを避けられるなら、結果として手直しの手間とコストを抑えられます。
平面度が出ないまま製品になると、相手の部品と合わずに組立ができません。組立の段階で発覚すると、部品の作り直しや矯正のやり直しが必要になり、納期にも響きます。平面度が大事な面は、次の3点を図面と打合せで共有しておくと安心です。
- 平面度が必要な面と数値を図面で示す:相手の部品が載る面、取付位置を決める面に絞って指示します。
- 厳しい面は機械加工で仕上げる前提にする:板金・溶接のままで出すか、削って仕上げるかを早めに決めます。
- 板厚とリブの入れ方を相談する:板厚を上げられるか、重さや見た目の制約があるかを伝えます。
設計段階からのご相談は板金設計から相談できる体制で、コストを抑える設計の考え方は板金加工のコストダウン設計で紹介しています。依頼の進め方は板金加工の依頼の流れをご覧ください。平面度が必要な部品の製作は、図面をお問い合わせフォームからお送りいただければ、加工方法を含めてご提案します。