ステンレスの板金品で、当社にいただくご依頼のなかで最も多い表面仕上げはヘアライン(HL)です。ステンレスの表面仕上げには、2B・BA・#400・ヘアライン・鏡面などの種類があります。仕上げによって、見た目だけでなく、傷の目立ちにくさや補修のしやすさ、溶接後の仕上げ方まで違います。この記事では、代表的な仕上げの違いを比較表で整理し、用途に合った選び方と、溶接品を仕上げるときの注意点を解説します。
ステンレスの表面仕上げの種類|2B・BA・#400・HL・鏡面
ステンレス鋼板の表面仕上げは、JIS G 4305(冷間圧延ステンレス鋼板及び鋼帯)で記号が決められています。板金でよく使う仕上げは次のとおりです。
| 仕上げ記号 | 仕上げ方 | 見た目 | 主な用途 |
|---|---|---|---|
| No.2B | 冷間圧延後に熱処理・酸洗いし、軽く圧延して整える | にぶい灰色のつや | 内部部品・タンク・装置の構造部 |
| BA | 冷間圧延後に光輝熱処理(酸化させない熱処理) | 鏡に近い光沢 | 厨房機器・装飾部品 |
| #400 | 研磨材で磨いて光沢を出す | 光沢があり、うっすら研磨目が残る | 家電・厨房機器の外装 |
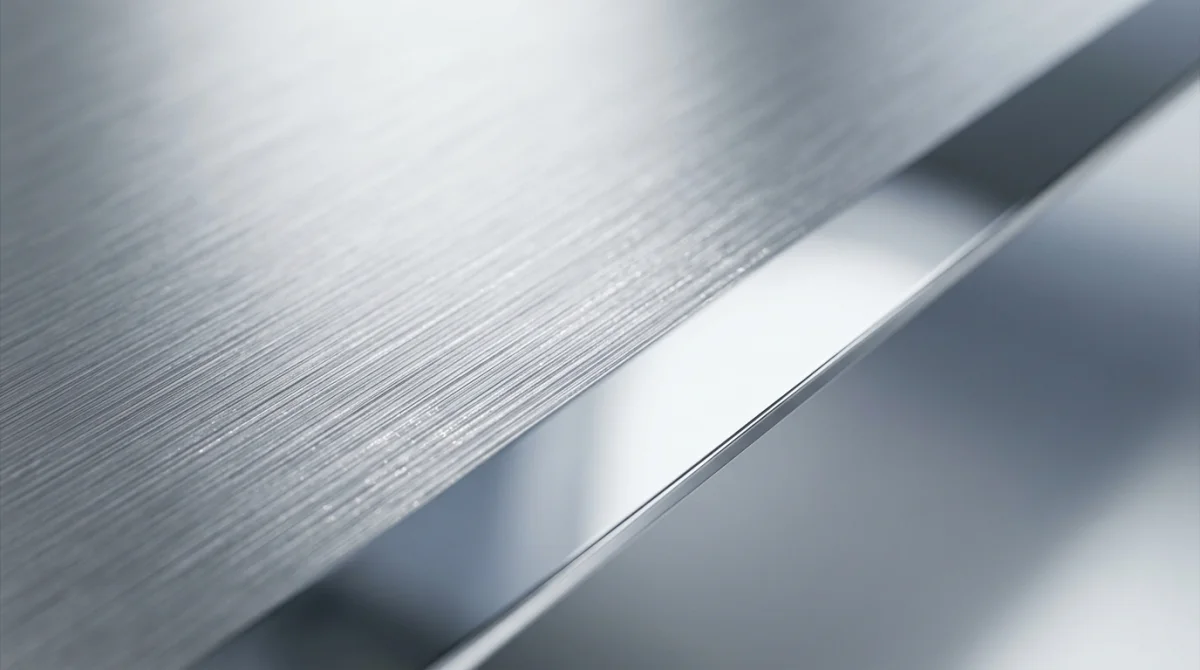
| HL(ヘアライン) | 研磨材で一方向に連続した筋目を付ける | 髪の毛のような細い筋目、落ち着いたつや | 筐体・カバー・建築金物・設備の外装 |
| 鏡面 | バフ研磨で研磨目がなくなるまで磨く | 像が映り込むほどの光沢 | 装飾品・意匠部品・衛生性を重視する部品 |
2B は素材の標準的な仕上げで、追加の研磨をしない分、もっとも手に入りやすくコストを抑えやすい仕上げです。#400・HL・鏡面は研磨によって表面を作る仕上げで、外から見える部品に使われます。なお、鏡面はJISの仕上げ記号ではなく、#800 などの呼び方で指定されることもあります。材質の選び方はSUS304とSUS316の違いで解説しています。
ヘアライン仕上げが選ばれる理由
筐体やカバーなど外から見えるステンレス部品では、ヘアラインが選ばれることが多くあります。当社のご依頼でも、ヘアラインが最も多い仕上げです。
傷が目立ちにくく、補修もしやすい
ヘアラインは表面にもともと筋目があるため、使用中に付いた細かい傷が筋目にまぎれて目立ちにくくなります。さらに当社の現場では、ヘアラインのほうが傷を修正しやすいとお客様にご説明しています。傷の上から同じ方向に筋目を入れ直せば、周囲となじませることができるためです。光沢の強い#400や鏡面では、小さな傷でも光の反射で目立ちやすく、補修には磨き直しが必要になります。
溶接した部分も周囲と同じ仕上げに戻せる
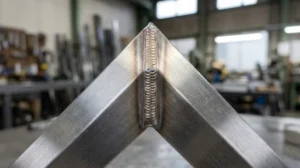
溶接した製品では、溶接ビードや焼けが表面に残ります。ヘアライン品であれば、溶接部を平らに整えたあとに筋目を付け直すことで、周囲と同じ外観に戻すことができます。当社では、ヘアライン材を曲げ・溶接した製品も、溶接部をヘアライン仕上げで整えています。
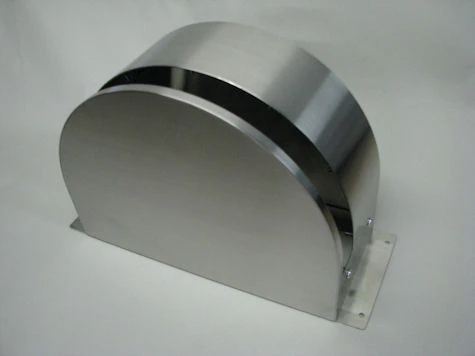
実例として、SUS304HLのR曲げセンサーカバーでは、三本ロールで曲げた半円の面と取付フランジをTIG溶接で接合し、溶接後に全面の目を整えて仕上げています。
仕上げの選び方|見た目・傷・コストで比べる
仕上げを迷ったときは、「どこに使うか」「人の目や手に触れるか」「傷が付きやすい環境か」から考えると決めやすくなります。
| 比較項目 | 2B | #400 | HL | 鏡面 |
|---|---|---|---|---|
| 見た目の高級感 | △ | ○ | ○ | ◎ |
| 傷の目立ちにくさ | ○ | △ | ◎ | × |
| 傷の補修のしやすさ | △ | △ | ◎ | △ |
| 溶接部の仕上げやすさ | △ | △ | ○ | △ |
| コスト | ◎ | ○ | ○ | △ |
※一般的な傾向です。板厚・形状・溶接の量によって変わります。
- 装置の内部や見えない部品:2B で十分なことが多く、コストを抑えられます。
- 人の目に触れる筐体・カバー・設備の外装:傷が目立ちにくく補修もしやすいヘアラインが向いています。
- 意匠性を最優先する部品:鏡面やバフ研磨を検討します。ただし傷が目立ちやすく、取り扱いに注意が必要です。
光沢のある仕上げを作るバフ研磨と、電気の力で表面を整える電解研磨の違いは、電解研磨とバフ研磨の違いで解説しています。
ヘアライン仕上げで注意したいトラブル
母材と光沢・番手を合わせるのが難しい
当社の現場で最も難しいと感じているのは、溶接部などに付け直したヘアラインの光沢や番手(研磨材の粒度)を、母材と合わせることです。材料のヘアライン(HL材)と後から付けた筋目で、光沢や筋目の細かさが少しでも違うと、その部分だけ色が違って見えます。広い面で目立たせないためには、研磨の方向と粒度をそろえ、必要に応じて面全体の目を整え直します。
筋目の向きをそろえる
ヘアラインは筋目に方向があるため、板取りの向きや曲げの方向によって、隣り合うパネルで筋目の向きが変わることがあります。筐体のように複数のパネルが並ぶ製品では、筋目の向きを図面で指定しておくと、仕上がりの印象がそろいます。
加工中の傷を防ぐ
研磨仕上げの材料は、曲げや運搬の途中で付いた傷も外観不良になります。一般に、HL材や#400材は保護フィルム付きで流通しており、加工中はできるだけフィルムを残したまま扱い、意匠面を守ります。薄板の場合の注意点はステンレス薄板加工のコツで紹介しています。
ステンレスの仕上げまで一貫で依頼するメリット
切断・曲げ・溶接と表面仕上げを別々の会社に依頼すると、工程の間の運搬で傷が付いたり、仕上げを見込んだ溶接の段取りができなかったりします。当社は、レーザー加工・曲げ・TIG溶接からヘアライン仕上げ、バフ研磨までを社内で対応しています。
ヘアライン仕上げの実例を紹介します。SUS304製センサーカバー、SUS304ステンレス通行ゲート、SUS304HLの空気清浄機筐体、ステンレス設備キャビネットなどです。切断から組立までの一貫対応については一貫生産のページをご覧ください。仕上げの指定に迷う場合は、用途をお知らせいただければ一緒に検討します。図面はお問い合わせフォームからお送りください。