パイプ曲げの不具合で多いのは、曲げの内側に出る「しわ」と、断面がつぶれる「変形」です。どちらも肉厚が薄いパイプほど出やすく、防ぐ鍵はパイプの内側に入れる「芯金」にあります。当社は汎用のパイプベンダーと50種類以上の曲げ型を使い、外径90mm・肉厚9mmまでのパイプ曲げに対応しています。この記事では、パイプ曲げで起こる不具合の原因と対策、図面を描くときに知っておきたい点を解説します。
パイプ曲げで起こる主な不具合|しわ・つぶれ・割れ
パイプを曲げると、曲げの外側は引き伸ばされ、内側は押し縮められます。この伸びと縮みに材料が耐えきれなくなったところで、不具合が起こります。代表的なものは次の4つです。
| 不具合 | 出る場所 | 主な原因 |
|---|---|---|
| しわ | 曲げの内側 | 押し縮められた材料の逃げ場がなく、波打つ。肉厚が薄いほど出やすい |
| つぶれ(偏平) | 断面全体 | 外側が内側へ引き込まれ、丸い断面が楕円につぶれる。肉厚が薄い・曲げRが小さいほど出やすい |
| 割れ | 曲げの外側 | 引き伸ばしが材料の伸びの限界を超える。曲げRが小さすぎる場合や硬い材料で起こる |
| 角度・位置のずれ | 曲げ全体 | 曲げた後に材料が少し戻る「スプリングバック」で、狙った角度からずれる |
当社の現場で特に多いのは、しわと変形です。どちらも肉厚が薄いパイプで出やすくなります。板の曲げで起こる割れやスプリングバックの考え方は、アルミの曲げ加工|割れ・スプリングバック対策でも解説しています。
不具合を防ぐ鍵は芯金|当社のノウハウ
芯金がパイプの内側から形を支える
芯金(しんがね)は、曲げるときにパイプの内側に差し込む金具です。内側から断面を支えることで、つぶれやしわを抑えます。どの芯金を、どの位置まで入れるかで仕上がりが大きく変わり、当社ではこの芯金の使い方をノウハウとして積み上げてきました。
曲げ型は50種類以上
パイプ曲げでは、パイプの外径と曲げRに合った曲げ型が必要です。当社は汎用のパイプベンダーを使い、手持ちの曲げ型は50種類以上あります。型の種類が多いほど、径や曲げRの組み合わせに柔軟に対応できます。
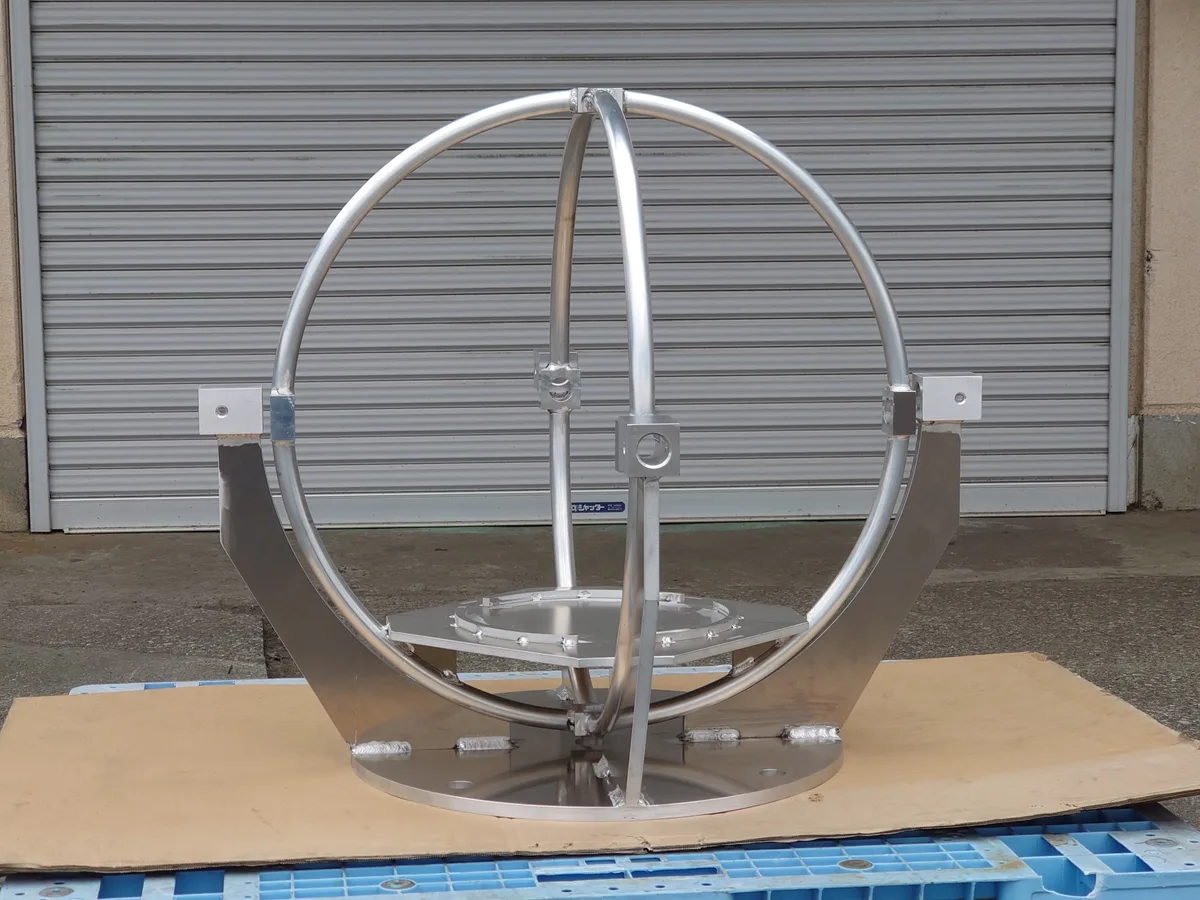
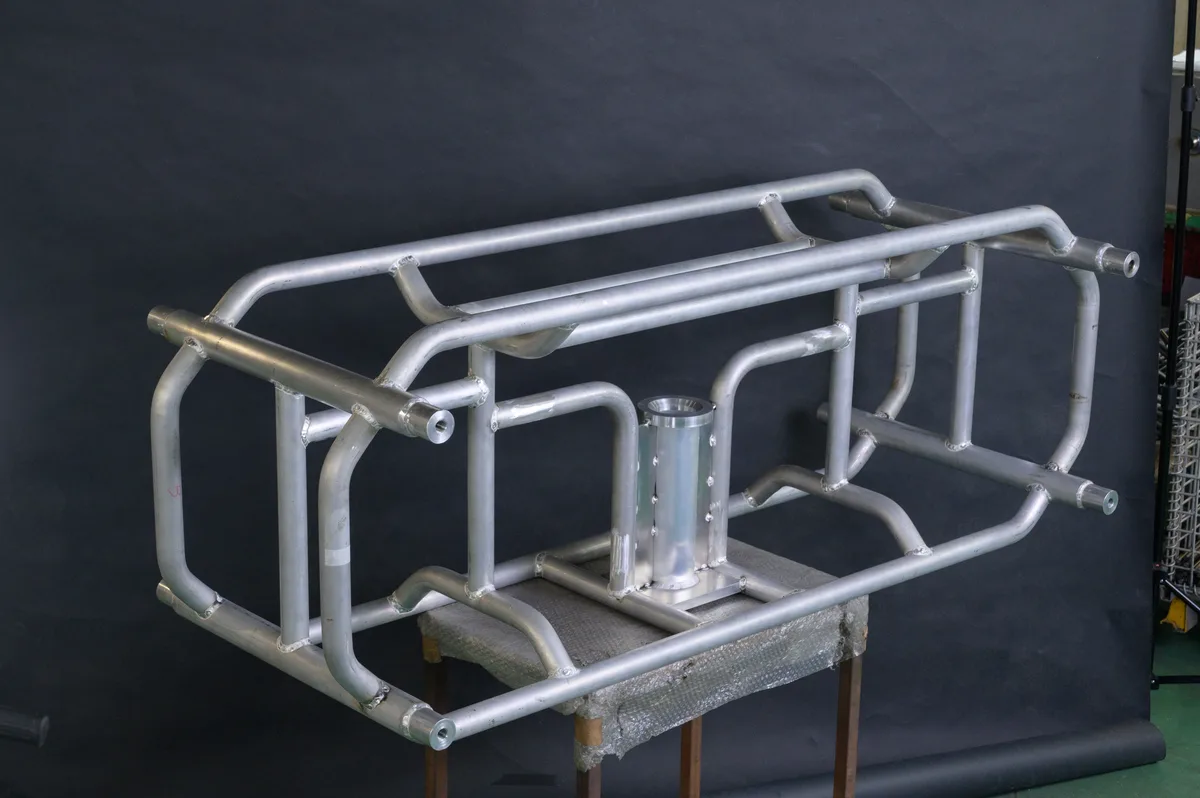
写真は、Φ30×t2.0のアルミパイプを円形に曲げて組み上げた球型治具です。アルミは鉄やステンレスより柔らかく、つぶれやしわが出やすい材料ですが、曲げ条件を調整して均一なR形状に仕上げています。詳しくはアルミ球型治具の製作事例をご覧ください。
角度と位置を合わせる|スプリングバックは試し曲げで確認
パイプは曲げた後、材料の弾性で少し元に戻ります。これがスプリングバックで、戻る量は材質・径・肉厚・曲げRによって変わります。当社では試し曲げを行い、狙った角度に収まることを確かめてから本番の曲げに入ります。
複数の曲げがあるフレームでは、1か所の角度のずれが全体の寸法に積み重なります。曲げた後に溶接で組み上げる製品では、溶接の歪みも加わります。溶接品の寸法の考え方は溶接品の寸法公差と歪み対策で解説しています。
曲げた後の溶接・仕上げ|変形としわを見逃さない
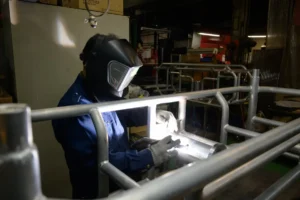
曲げたパイプは、この後に溶接や仕上げに進みます。当社が大切にしているのは、曲げた段階で変形やしわを見逃さないことです。小さなしわや断面のつぶれは、溶接して組み上げた後やヘアライン・鏡面に仕上げた後では直せず、見た目にもはっきり残ります。次の工程に進む前に確認しておくことで、手戻りを防いでいます。
ステンレスパイプの仕上げの種類はステンレスの表面仕上げで、溶接方法の違いはTIG・MIG・CO2溶接の違いで紹介しています。
当社のパイプ曲げの対応範囲
| 項目 | 対応内容 |
|---|---|
| パイプの外径 | 最大90mm |
| 肉厚 | 最大9mm |
| 使用する機械 | 汎用パイプベンダー |
| 曲げ型 | 50種類以上 |
| 材質の例 | アルミ・ステンレス・鉄 |
| 前後の工程 | パイプレーザーでの切断・穴あけ、TIG溶接、仕上げ、組立まで社内で対応 |
曲げから組立まで社内で行った事例として、Φ60アルミパイプフレームASSY、Φ42×4.5m級の大型アルミパイプフレーム、ステンレス丸角フレーム、リング曲げの丸パイプディスプレイがあります。アルミの加工全般はアルミの板金加工・溶接で紹介しています。
「曲げられない」と言われた形状もご相談ください
パイプをどこまで小さなRで曲げられるかは、会社によって違います。持っている曲げ型や芯金、機械が会社ごとに異なるためです。ある会社で「この曲げRは無理」と言われた形状でも、別の会社では曲げられることがあります。
当社では、図面の曲げRや曲げと曲げのあいだの直線の長さについて、加工しやすくなる方法をその都度ご提案しています。図面の段階でご相談いただければ、強度や見た目を保ちながら曲げやすい形状を一緒に検討できます。設計段階からのご相談は板金設計から相談できる体制を、依頼の進め方は板金加工の依頼の流れをご覧ください。パイプ曲げの図面はお問い合わせフォームからお送りいただけます。